制作サンプル|機械設計事務所への掲載を想定し、工房もののほんが自主制作した技術コラムです。構造・数値・要求は説明用で、顧客の実例や実測結果ではありません。
部品を測ると、どれも図面の許容範囲に入っている。それでも組み合わせると、必要なすきまが残らない。原因を調べるときは、各部品の寸法に加え、それらが組立後の寸法へどうつながるかを見る必要があります。
この記事では、枠の中に二つの部品を並べる単純な例で、すきまの最小値・最大値を求めます。公称寸法で成立することと、許容範囲内の組合せで要求を満たすことを分けて確認しましょう。
まず、必要なすきまと寸法のつながりを決める
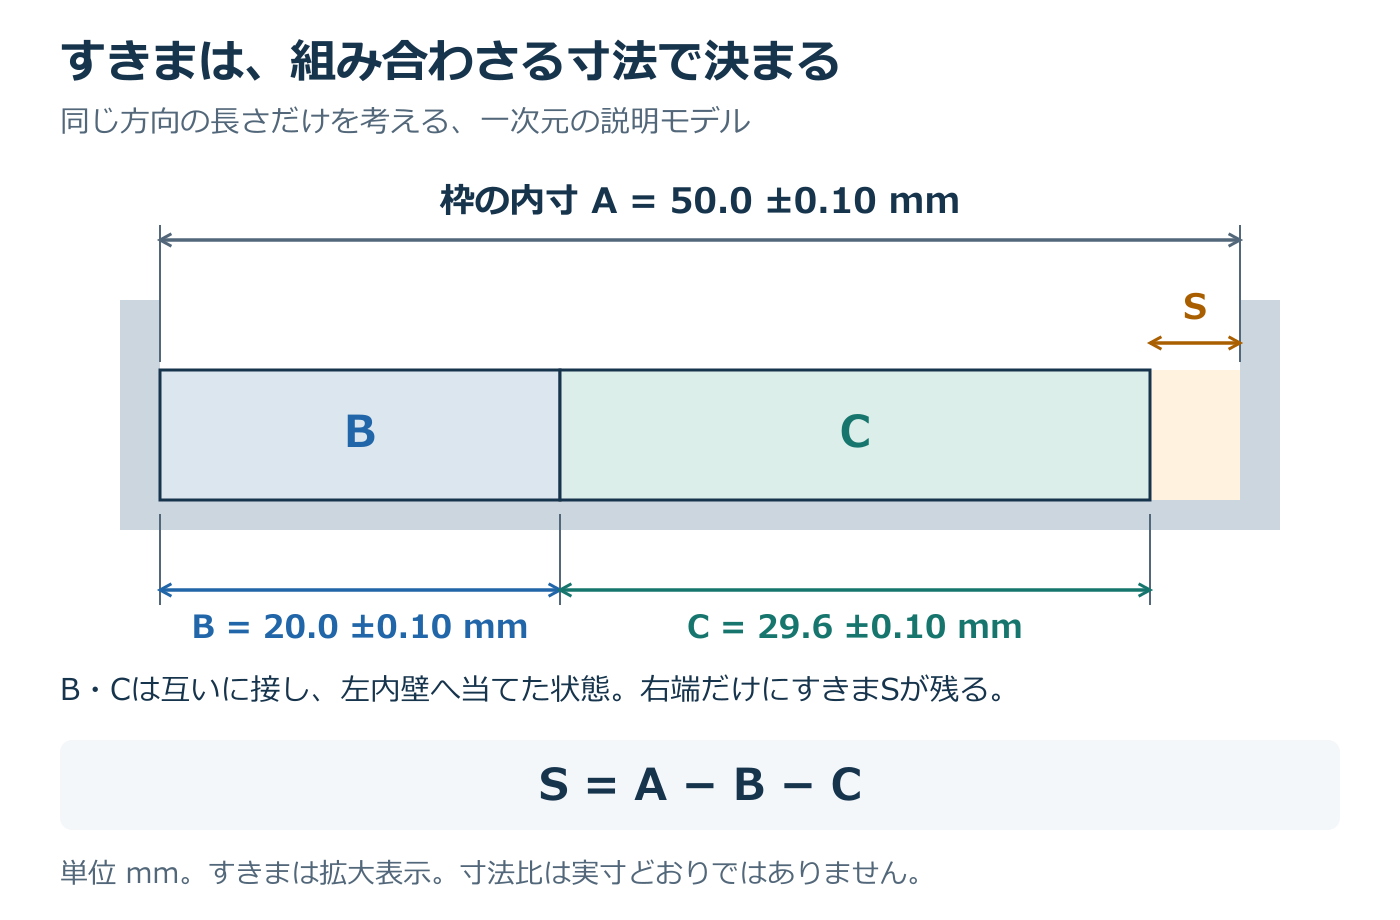
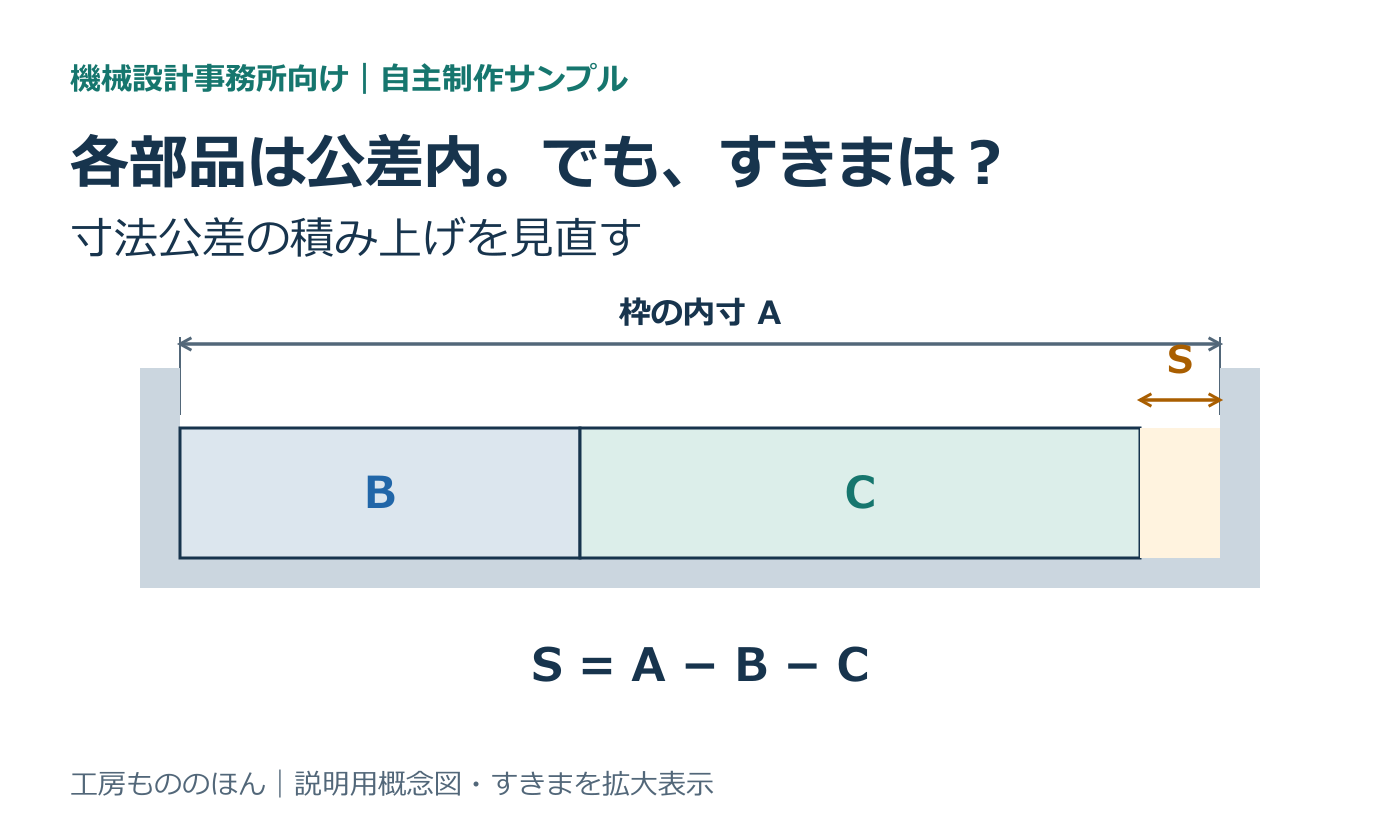
枠の内寸をA、その中に入る二つの部品の長さをB・C、右側に残るすきまをSとします。Bを枠の左内壁へ当て、CをBへ当てた状態で、同じ直線方向の寸法だけを考えます。
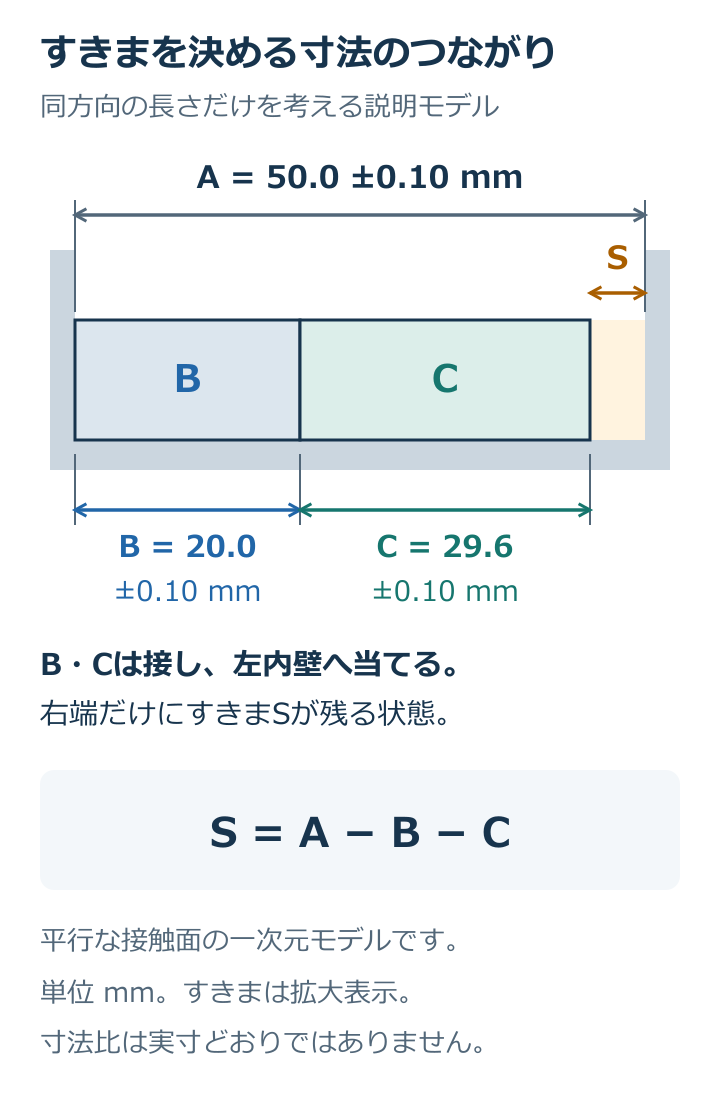
拡大:PC版 / スマホ版
この置き方なら、枠の内寸から二つの部品の長さを引いたものが、右側のすきまです。
S = A − B − C
式を作る前に、どの面とどの面の間を調べるか、組立時にどこへ当てるかをそろえるのがポイントです。すきまが左右に分かれた置き方なら、片側のすきまを同じ式では表せません。
ここでは平行な面を持つ剛体を想定し、傾き・形状のばらつき・温度変化・変形などは含めません。実際の寸法関係に角度や姿勢の変化が効く場合、単純な長さの足し引きでは表せないことがあります(Autodesk:概要 − 公差解析)。
公称寸法では0.40 mmのすきまがある
説明用に、寸法を次のように設定します。単位はすべてmmです。
| 寸法 | 図面上の指定例 | 許容範囲 |
|---|---|---|
| A:枠の内寸 | 50.0 ± 0.10 | 49.90〜50.10 |
| B:部品の長さ | 20.0 ± 0.10 | 19.90〜20.10 |
| C:部品の長さ | 29.6 ± 0.10 | 29.50〜29.70 |
例えばAの指定は、寸法を49.90〜50.10 mmの範囲で許すものです。上側の寸法許容差は+0.10 mm、下側は−0.10 mmで、公差(許容範囲全体の幅)は0.20 mmです。寸法の許容範囲と測定時のばらつきは、区別して扱います(キーエンス:公差と測定精度について)。
公称寸法を式へ入れると、すきまは次の値になります。
S = 50.0 − 20.0 − 29.6 = 0.40 mm
さらに、この例では「すきまSを0.20 mm以上確保する」という仮の要求を置きます。公称値の0.40 mmは、この下限を満たしています。では、各寸法が許容範囲の端へ寄った場合も同じでしょうか。
最小・最大になる寸法の組合せを選ぶ
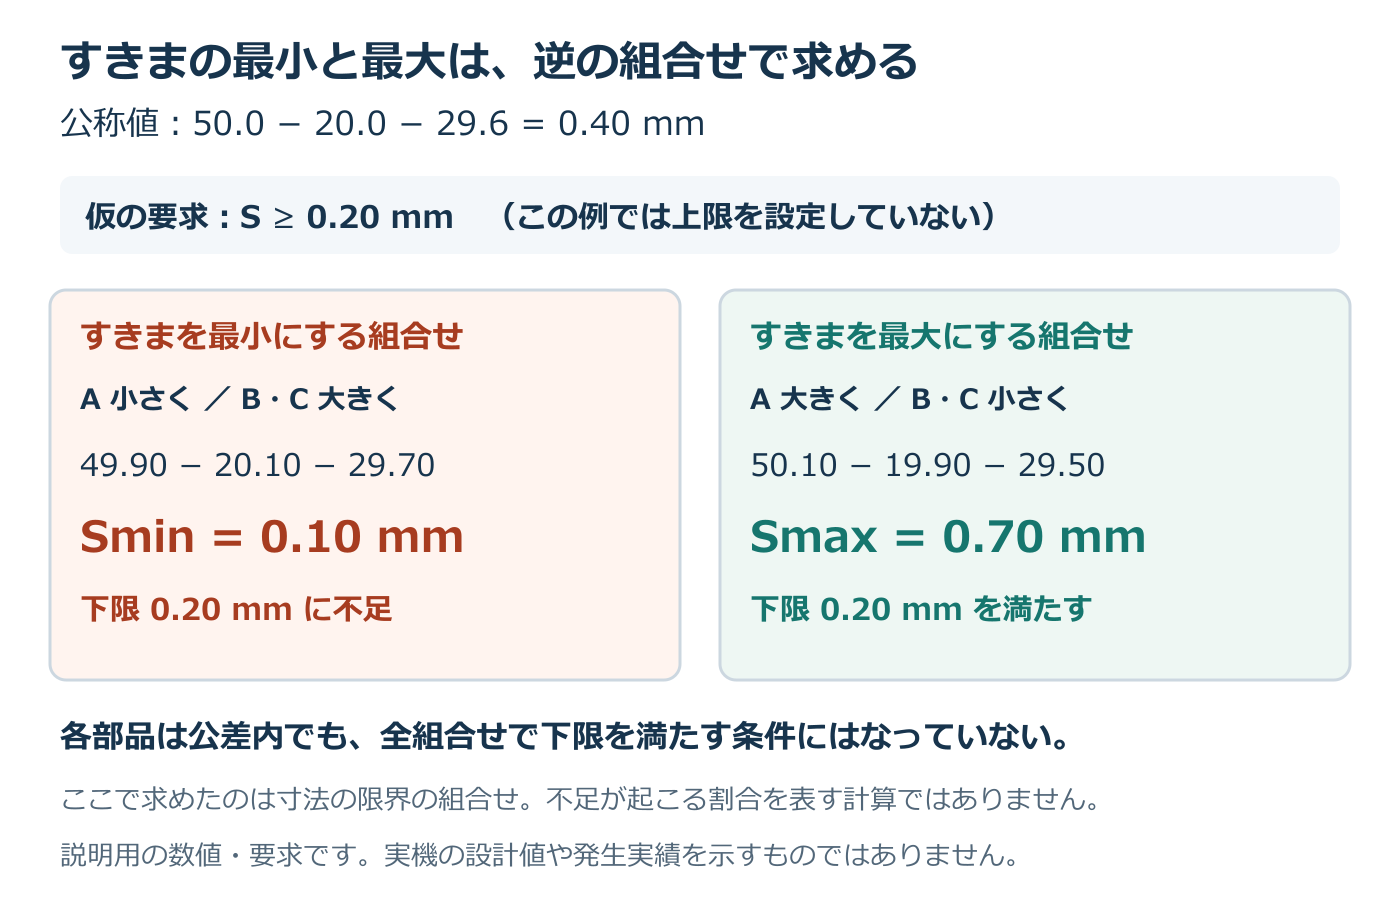
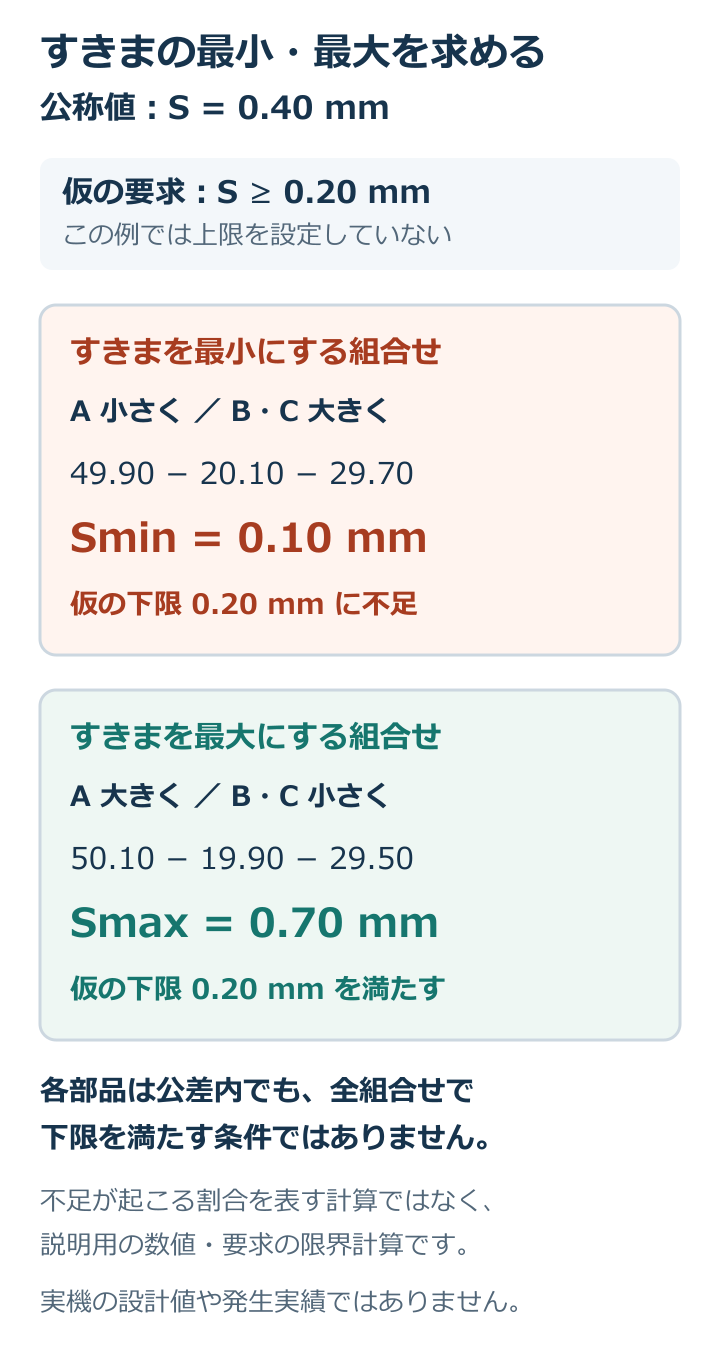
最小のすきま:枠は小さく、中の部品は大きく
S = A − B − Cでは、Aが小さく、B・Cが大きいほど、すきまが減ります。Aの下限とB・Cの上限を使います。
Sの最小値 = 49.90 − 20.10 − 29.70 = 0.10 mm
三つとも指定範囲内の寸法ですが、すきま0.10 mmは、仮の下限0.20 mmに届きません。部品単体が許容範囲内であることだけでは、この組立後の要求を満たすと判断できない例です。
最大のすきま:枠は大きく、中の部品は小さく
反対に、Aの上限とB・Cの下限を使うと、すきまが最大になります。
Sの最大値 = 50.10 − 19.90 − 29.50 = 0.70 mm
拡大:PC版 / スマホ版
この説明モデルでのすきまの範囲は、0.10〜0.70 mmです。下限0.20 mm以上をすべての組合せで満たす寸法条件にはなっていません。実機ですきまの上限も必要なら、その要求も別に照合します。
なお、0.10 mmでもすきま自体は残ります。この計算から「組み立たない」とは言えず、要求不足が必ず起きるとも言えません。最大・最小を求めるワーストケース解析は限界の組合せを扱うもので、その発生頻度や不良率を示す計算ではないためです(Sigmetrix:Understanding Statistical Tolerance Analysis)。
見直すのは、公差の厳しさだけではない
要求との差が分かったら、まず必要なすきまと、その理由を確認します。動かすための余裕なのか、組付けのためなのかで、確認する条件が変わります。要求を根拠なく緩めるのではなく、何を満たす必要があるかを設計担当とそろえます。
| 検討する対象 | 確認したいこと |
|---|---|
| 公称寸法 | 枠の内寸や部品の長さを変えられるか。他の機能や上限側のすきまに影響しないか |
| 各寸法の許容範囲 | どの寸法を、どこまで管理できるか。加工・検査の方法と整合するか |
| 構造・調整方法 | 寸法のつながりを変える、調整を設けるなどの余地があるか。別の要求も満たすか |
この例では、A・B・Cのそれぞれが最小すきまへ同じ大きさで効きます。一部だけを厳しくする場合も、変更後の式で最小・最大を計算し直します。部品数や基準の取り方を変えた場合は、寸法のつながり自体から見直します。
統計的な公差解析を使う場合は、製造寸法の分布や寸法間の関係など、採用する方法の前提を確かめます。図面の許容差だけから発生頻度は決まりません。積み上げの幅が小さく計算できることだけを理由に、ワーストケースの計算をRSS法などへ置き換えて合格とすることはできません。
設計担当へは、すきまの両端と組立状態を伝える
社内の設計担当や外部の設計依頼先へ相談するときは、「すきまが足りない」という結果に、次の情報を添えると寸法関係を追いやすくなります。
- 必要なすきまの下限・上限と、その理由。どの面の間を評価するか。
- 組立図と部品図の版、関係する寸法・許容差、組付け時の当て方。
- 実物を調べた場合は、部品の組合せ、測定箇所・方向・条件と測定値。
この例の出発点は、A・B・Cを一つずつ厳しく管理することではありません。すきまSの要求を決め、組立状態を図でそろえ、Sへ効く寸法を式にすることです。そのうえで限界の組合せを照合すると、どの条件を検討する必要があるかが見えてきます。
このような技術コラムを、自社の発信に
この記事は、一つの組立上の疑問を、図・計算・設計時の確認へつなぐ制作見本です。工房もののほんでは、技術コラムの構成・執筆・図解制作を承っています。制作の流れや依頼範囲はサービス資料をご覧ください。
別の制作サンプルでは、治具の位置決め・クランプ・支持の違いを図解しています。自社で取り上げる題材を探す場合は、機械設計事務所の記事テーマの見つけ方も参考にしてください。